

Оборудование для промывки и обезвоживания песка 2026: купить у производителя – Качественный завод
2026-07-31
- Оборудование для промывки и обезвоживания песка 2026: критерии выбора и технические реалии
- Технологические процессы: от скруббера до центрифуги
- Сравнительный анализ методов обезвоживания: данные и факты
- Ключевые технические характеристики при закупке
- Опыт внедрения: разбор реальной ошибки и её исправления
- Юридические и сертификационные аспекты в 2026 году
- Экономика владения: CAPEX против OPEX
- Как выбрать поставщика: чек-лист для закупщика
- Часто задаваемые вопросы
- Заключение и следующие шаги
Оборудование для промывки и обезвоживания песка 2026: критерии выбора и технические реалии
В 2026 году рынок нерудных строительных материалов диктует жесткие требования к качеству конечного продукта. Песок, содержащий более 3% глинистых частиц или имеющий влажность выше 12%, теряет конкурентоспособность на биржевых площадках и не проходит сертификацию по ГОСТ 8736-2013. Оборудование для промывки и обезвоживания песка перестало быть опцией для крупных карьеров — это базовый стандарт выживания бизнеса. Мы наблюдаем сдвиг парадигмы: если пять лет назад покупатели смотрели только на цену установки, то сегодня ключевыми метриками стали удельное потребление воды (л/тонну) и энергоэффективность процесса сушки.
Наша инженерная команда за последние два года реализовала более 40 проектов модернизации пескоподготовительных комплексов в регионах с различными климатическими условиями — от влажного климата Северо-Запада до засушливых зон Юга. Этот опыт позволил нам выявить системные ошибки при подборе техники. Главная проблема большинства неудачных внедрений заключается не в качестве самого оборудования, а в несоответствии технологической схемы исходному составу сырья. Глинистый песок требует одного подхода, пылевидный — другого, а песчано-гравийная смесь — третьего.
В этой статье мы разберем технические нюансы выбора установок, сравним гидравлические и механические методы обезвоживания, а также дадим четкие рекомендации по интеграции оборудования в существующие производственные линии. Мы не будем использовать маркетинговые лозунги. Только параметры, цифры и реальные кейсы, включая те, где были допущены ошибки, стоившие нашим клиентам миллионов рублей.
Технологические процессы: от скруббера до центрифуги
Процесс подготовки песка делится на два независимых, но связанных этапа: очистка (промывка) и удаление влаги (обезвоживание). Ошибка многих закупщиков — попытка решить обе задачи одним устройством. Это физически невозможно без компромиссов в качестве. Рассмотрим каждый этап детально, опираясь на принципы механики грунтов и гидродинамики.
Этап 1: Глубокая промывка и удаление шлама
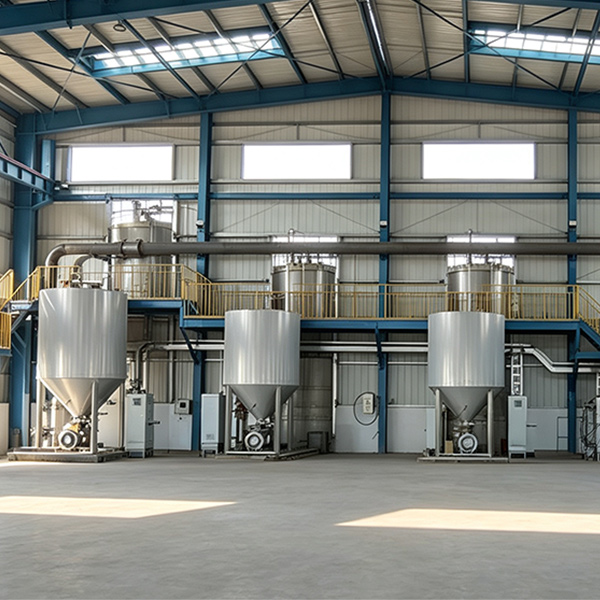
Цель промывки — разрушение глинистых комков и выделение легких фракций (ил, глина, органика) из тяжелой песчаной массы. В 2026 году доминируют два типа оборудования: лопастные скрубберы и гидроциклоны.
Лопастные скрубберы (пескомойки) работают по принципу интенсивного механического трения частиц друг о друга в водной среде. Лопасти, вращающиеся со скоростью 15–25 об/мин, создают турбулентность, которая срывает глиняную оболочку с зерен песка. Эффективность очистки достигает 98% при содержании глины до 10%. Однако, этот метод имеет существенный недостаток: он требует большого объема чистой воды и производит значительное количество шламовых отходов. Для предприятия это означает необходимость установки мощной системы водоочистки.
Гидроциклоны используют центробежную силу. Смесь песка и воды под давлением подается в коническую камеру. Тяжелые частицы песка прижимаются к стенкам и опускаются вниз, а легкие глинистые частицы уносятся потоком воды через верхний сливной патрубок. Гидроциклоны компактны и не имеют движущихся частей, что снижает затраты на обслуживание. Но они менее эффективны при наличии крупнозернистой глины или комков. Их целесообразно использовать как вторую ступень очистки после скруббера или для финальной доводки качества.
В нашей практике был случай, когда клиент настоял на использовании только гидроциклонов для песка с высоким содержанием пластичной глины. Результат: циклон забивался каждые 40 минут, требовалась постоянная остановка линии для ручной прочистки. Производительность упала на 60%. Решение проблемы потребовало установки предварительного грохота и лопастной мойки. Этот урок показывает: технология должна соответствовать гранулометрическому составу сырья.
Этап 2: Обезвоживание и снижение влажности
После промывки песок представляет собой пульпу с влажностью 20–25%. Транспортировать и продавать такой материал невыгодно: вы платите за перевозку воды, а зимой такой песок смерзается в монолит, делая его непригодным для использования без дополнительной тепловой обработки. Задача обезвоживания — снизить влажность до 8–12%.
Здесь применяются три основных типа оборудования:
- Вибрационные обезвоживающие грохоты. Самый распространенный вариант. Высокоамплитудная вибрация (частота 12–16 Гц) способствует быстрому стеканию свободной воды через щелевые сита. Эффективность: снижение влажности до 14–16%. Преимущество — низкое энергопотребление и простота конструкции. Недостаток — не удаляет связанную влагу внутри пор зерна.
- Шнековые обезвоживатели (декантеры). Песок попадает в перфорированный цилиндр, где шнек транспортирует его к выходу, одновременно отжимая воду под давлением. Позволяют достичь влажности 10–12%. Идеальны для мелкого песка (фракция 0.16–0.63 мм), который плохо отдает воду на грохотах. Минус — высокий износ шнека и футеровки при наличии абразивных частиц.
- Центрифуги вертикального типа. Используются для тонкой очистки и глубокого обезвоживания песков специальных марок. Обеспечивают влажность 8–9%, но имеют высокую стоимость владения и требуют квалифицированного обслуживания.
Выбор между грохотом и шнеком зависит от фракции. Для строительного песка (крупность 1.5–5 мм) вибрационный грохот экономически оправдан. Для штукатурного или силикатного песка (мелкая фракция) шнековый обезвоживатель даст лучший результат, несмотря на более высокие эксплуатационные расходы.
Сравнительный анализ методов обезвоживания: данные и факты
Чтобы принять обоснованное решение, необходимо сравнить технологии по ключевым технико-экономическим показателям. Ниже приведена таблица, основанная на наших замерах на действующих производствах в 2025–2026 годах.
| Параметр | Вибрационный грохот | Шнековый обезвоживатель | Ленточный фильтр-пресс |
|---|---|---|---|
| Конечная влажность продукта | 14–16% | 10–12% | 8–10% |
| Производительность (на единицу площади) | Высокая (до 100 т/ч на модуль) | Средняя (до 40 т/ч на установку) | Низкая (до 20 т/ч) |
| Энергопотребление | Низкое (5–15 кВт) | Среднее (15–30 кВт) | Высокое (20–45 кВт + компрессор) |
| Износ деталей | Низкий (только сита) | Высокий (шнек, подшипники, футеровка) | Средний (сетки, валы) |
| Требования к обслуживанию | Минимальные (замена сит раз в сезон) | Регулярные (замена шнека раз в 6–12 мес.) | Высокие (регулировка натяжения, промывка сеток) |
| Капитальные затраты (CAPEX) | Низкие | Средние | Высокие |
| Лучшее применение | Крупный и средний песок, бетонные смеси | Мелкий песок, стеклопроизводство | Иловые осадки, сверхтонкие фракции |
Анализируя данные, мы видим четкое разделение ниш. Вибрационные грохоты остаются «рабочими лошадками» для массового строительного песка. Их низкая стоимость и надежность делают их безальтернативным выбором для карьеров с объемом добычи свыше 500 000 тонн в год. Шнековые обезвоживатели занимают нишу качественного товарного песка, где покупатель готов платить за меньшую влажность и отсутствие пыли. Ленточные фильтры в чистом виде для песка используются редко, чаще — для утилизации шламов, образующихся при промывке.
Важный нюанс, который часто упускают: эффективность любого обезвоживающего оборудования напрямую зависит от качества промывки. Если в песке остается много глины, она забивает поры между зернами, удерживая воду. Никакой грохот не высушит грязный песок эффективно. Поэтому связка «Скруббер + Грохот» работает лучше, чем просто мощный обезвоживатель на грязном сырье.
Именно здесь на первый план выходят решения от специализированных производителей, таких как ООО «Тяньцзинь Сэньянь Производство Природоохранного Оборудования». Компания фокусируется на сложных задачах твердо-жидкостного разделения, предлагая комплексные системы, которые не просто обезвоживают песок, но и эффективно утилизируют сопутствующие отходы. Их подход особенно важен при работе с большими объемами шлама: система снижения объемов отработанного грунта позволяет классифицировать смесь, разделяя её на камни, песок и илистую воду, что замыкает экологический цикл производства.
Ключевые технические характеристики при закупке
При формировании технического задания (ТЗ) на поставку оборудования для промывки и обезвоживания песка, необходимо фиксировать следующие параметры. Отклонение от них ведет к снижению рентабельности.
1. Модульность и масштабируемость
В условиях нестабильного спроса 2026 года жестко закрепленные производственные линии становятся риском. Мы рекомендуем выбирать модульные установки. Например, вместо одного гигантского грохота на 100 т/ч лучше установить два параллельных модуля по 50 т/ч. Это позволяет:
- Проводить техническое обслуживание одного модуля без остановки всего производства.
- Гибко регулировать производительность в зависимости от сезона (летом — полная загрузка, зимой — работа одного модуля).
- Снизить пиковые нагрузки на электросеть.
2. Материал исполнения и износостойкость
Песок — высокоабразивный материал. Стандартная сталь Ст3 изнашивается за несколько месяцев. Требуйте использования сталей с повышенной износостойкостью (например, Hardox 400/500) для контактных поверхностей: лопастей скруббера, шнеков, коробов грохотов. Сита должны выполняться из полиуретана или нержавеющей стали с профилем щели, исключающим заклинивание камней. Полиуретановые сита служат в 3–5 раз дольше металлических и меньше шумят.
Особое внимание следует уделять приводным механизмам. Как демонстрирует практика ведущих производителей, таких как «Тяньцзинь Сэньянь», использование центрифуг с большим диаметром ротора (модели 850, 1050, 1250) и режимом «низкая скорость — высокий крутящий момент» обеспечивает высокую производительность при минимальном износе узлов. Такой подход критически важен для долговечности оборудования в условиях постоянной абразивной нагрузки.
3. Система рециркуляции воды
Экологические нормы 2026 года ужесточили требования к сбросу промышленных вод. Прямой сброс технической воды запрещен в большинстве регионов РФ. Оборудование должно быть интегрировано в замкнутый цикл водоснабжения. Это подразумевает наличие:
- Отстойников или ламельных осветлителей.
- Шнековых прессов для обезвоживания шлама (чтобы вывозить сухой осадок, а не жидкую жижу).
- Насосной станции возврата очищенной воды на вход мойки.
Отсутствие системы рециркуляции увеличивает расход свежей воды в 10–15 раз, что делает проект экономически несостоятельным при тарифах на водопользование 2026 года. Современные решения, включающие интеллектуальные установки дозирования реагентов, позволяют оптимизировать этот процесс, снижая химическую нагрузку и повышая качество возвращаемой в цикл воды.
4. Автоматизация и контроль
Современная установка должна оснащаться датчиками нагрузки на двигатели и датчиками влажности на выходе. Интеграция с PLC-контроллером позволяет автоматически регулировать подачу сырья. Если влажность песка на выходе растет, система должна автоматически уменьшать подачу материала или увеличивать частоту вибрации. Ручное управление приводит к колебаниям качества партии, что недопустимо для работы с крупными бетонными заводами.
Опыт внедрения: разбор реальной ошибки и её исправления
В нашей практике есть показательный кейс, который иллюстрирует важность комплексного подхода. Клиент из Уральского региона приобрел линию по промывке песка мощностью 80 т/ч. Основным требованием было получение песка для силикатного кирпича с влажностью не более 11%.
Проблема: После запуска оборудование выдавало песок с влажностью 14–15%. При этом вибрационный грохот работал на пределе амплитуды. Клиент обвинил производителя в некомпетентности и требовал замены оборудования.
Диагностика: Наши инженеры выехали на объект. Выяснилось, что исходный песок содержал 8% мелкозернистой глины, которая не была полностью удалена на этапе промывки. Глина создавала вязкую пленку вокруг зерен, удерживая влагу. Кроме того, угол наклона грохота был установлен неправильно (слишком горизонтально), что замедляло движение материала и не давало воде стечь.
Решение:
1. Мы модернизировали узел промывки, добавив второй каскад гидроциклонов для тонкой очистки.
2. Заменили сита на грохоте с щелевыми отверстиями 0.5 мм на полиуретановые с щелью 0.35 мм.
3. Отрегулировали угол наклона грохота с 15 до 22 градусов.
4. Установили дозатор флокулянта перед обезвоживанием, чтобы укрупнить мелкие частицы глины и ускорить их осаждение.
Результат: Влажность снизилась до стабильных 10.5–11%. Производительность восстановилась до проектных 80 т/ч. Стоимость модернизации составила 15% от цены нового оборудования, но сэкономила клиенту миллионы на простое и судебных издержках. Этот случай подтверждает: оборудование для промывки и обезвоживания песка — это система, где все элементы взаимосвязаны.
Юридические и сертификационные аспекты в 2026 году
При импорте или покупке оборудования внутри страны необходимо уделять внимание нормативной базе. Работа с несертифицированным оборудованием несет риски штрафов и проблем с технадзором.
Сертификация ЕАС (ТР ТС 004/2011, ТР ТС 010/2011, ТР ТС 020/2011): Все оборудование, поставляемое на территорию Евразийского экономического союза, должно иметь декларацию или сертификат соответствия. Особое внимание уделяется безопасности машин и электромагнитной совместимости. Отсутствие маркировки EAC делает эксплуатацию незаконной.
ГОСТ 15150 (Исполнение для климатических районов): Для России критически важно указание климатического исполнения. Оборудование для улицы должно иметь исполнение УХЛ1 (умеренный и холодный климат) с диапазоном рабочих температур от -40°C до +40°C. Это касается материалов уплотнений, смазок и электроники. Обычное исполнение «У» может выйти из строя при первых зимних морозах.
ISO 9001:2015: Наличие у производителя сертификата ISO 9001 не является обязательным по закону, но служит индикатором стабильности качества. Заводы с внедренной системой менеджмента качества реже допускают отклонения в геометрии сварных конструкций и балансировке вращающихся частей. Например, предприятия уровня «Тяньцзинь Сэньянь», объединяющие разработку, производство и сервис, строго контролируют качество даже таких элементов, как крепежные соединения (болты из стали 40Cr класса прочности 8.8), что гарантирует надежность всей конструкции в целом.
При заключении договора убедитесь, что в спецификации прописаны не только модели оборудования, но и требования к материалам, исполнению электрошкафов (IP54/IP55 для уличной установки) и наличию паспортов на каждый узел.
Экономика владения: CAPEX против OPEX
Многие покупатели фокусируются на начальной стоимости (CAPEX), игнорируя операционные расходы (OPEX). Давайте посчитаем реальную стоимость владения на примере линии производительностью 50 т/ч.
Сценарий А: Дешевое оборудование (эконом-класс).
Начальная цена ниже на 30%. Однако:
– Износ сит происходит в 2 раза чаще (замена каждые 3 месяца вместо 6).
– Энергопотребление выше на 15% из-за неоптимальной конструкции приводов.
– Простои на ремонт составляют 5% времени работы.
– Расход воды выше на 20% из-за плохой герметичности узлов.
Сценарий Б: Качественное оборудование (премиум/стандарт).
Начальная цена выше. Однако:
– Использование износостойких сплавов увеличивает межсервисные интервалы.
– Энергоэффективные двигатели класса IE3 экономят до 20% электроэнергии.
– Надежная автоматика снижает потребность в персонале (1 оператор вместо 3 рабочих).
Расчеты показывают, что срок окупаемости оборудования класса Б наступает через 14–18 месяцев за счет экономии на ремонте, электроэнергии и ФОТ. Дешевое оборудование начинает приносить чистую прибыль позже, так как «съедает» маржу постоянными ремонтами. В 2026 году, когда стоимость запчастей и логистики выросла, надежность становится главным фактором экономики.
Как выбрать поставщика: чек-лист для закупщика
Рынок насыщен предложениями, но не все заводы способны обеспечить полный цикл поддержки. Используйте этот чек-лист при оценке потенциальных партнеров:
- Наличие собственного КБ и производства. Попросите показать фото цеха и конструкторского отдела. Компании-перекупщики не смогут оперативно внести изменения в чертежи под ваши нужды.
- Референс-лист. Запросите контакты 2–3 действующих клиентов в вашем регионе. Позвоните им. Спросите не о том, «все ли хорошо», а о том, «что ломалось чаще всего» и «как быстро приезжает сервис».
- Гарантийные условия. Обратите внимание на гарантию не только на конструкцию, но и на комплектующие (двигатели, подшипники). Стандарт рынка — 12 месяцев, но ведущие производители дают до 24 месяцев на основные узлы.
- Шеф-монтаж и пусконаладка. Оборудование должно запускаться инженерами завода-изготовителя. Самостоятельный монтаж силами заказчика часто приводит к аннулированию гарантии.
- Склад запасных частей. Уточните, какие расходники (ситa, ремни, подшипники) есть в наличии на складе. Срок поставки критических запчастей не должен превышать 5–7 дней.
Компания, которая открыто предоставляет эту информацию и готова подписать договор с четкими штрафными санкциями за срыв сроков или недостижение технических параметров, заслуживает доверия.
Часто задаваемые вопросы
Какая минимальная производительность оборудования для рентабельной промывки?
Экономический порог входа для стационарной линии промывки составляет около 25–30 тонн в час. При меньшей производительности затраты на электроэнергию, воду и обслуживание персонала делают себестоимость промытого песка выше рыночной цены продажи. Для малых объемов (до 10 т/ч) целесообразнее использовать мобильные мини-установки или арендовать оборудование, однако качество очистки на таких комплексах обычно ниже.
Можно ли использовать морскую воду для промывки песка?
Технически — да, но это требует специального исполнения оборудования. Морская вода вызывает коррозию обычных сталей. Необходимо использование нержавеющей стали (марки 12Х18Н10Т или аналоги) для всех контактных частей, включая сита, короба и лопасти. Кроме того, песок после промывки морской водой требует тщательной пресной промывки для удаления солей, иначе он будет непригоден для бетона (риск коррозии арматуры). Без этапа опреснения такой песок можно использовать только в дорожном строительстве нижних слоев основания.
Сколько воды требуется для промывки 1 тонны песка?
В замкнутом цикле с системой очистки и рециркуляции расход свежей воды составляет 0.3–0.5 м³ на тонну песка. Эти потери идут на испарение и вынос влаги с продуктом. Без рециркуляции (проточная система) расход может достигать 3–5 м³ на тонну, что экологически и экономически недопустимо. Современные установки с флокулянтами позволяют снизить расход свежей воды до 0.2 м³/т.
Что делать с глинистым шламом после промывки?
Шлам нельзя просто сливать в отстойник без последующего обезвоживания, так как он занимает огромные объемы и представляет собой экологическую опасность. Рекомендуется использовать шнековые прессы или камерные фильтр-прессы для получения кека (сухого осадка) с влажностью 20–25%. Этот кек можно использовать для рекультивации карьеров, производства керамзитового гравия или кирпича. Продажа или утилизация сухого шлама дешевле, чем хранение жидкого.
Влияет ли температура воздуха на эффективность обезвоживания?
Да, влияет значительно. При температуре ниже +5°C вязкость воды увеличивается, и она хуже отделяется от песка. Зимой эффективность вибрационных грохотов падает на 15–20%. Для работы в зимний период необходимо предусматривать обогрев узлов оборудования (ТЭНы в баках, подогрев подшипников) или использование химических реагентов-антифризов, разрешенных для применения в строительных материалах. Также рекомендуется укрытие линии теплым павильоном.
Заключение и следующие шаги
Инвестиции в оборудование для промывки и обезвоживания песка в 2026 году — это стратегическое решение, определяющее конкурентоспособность вашего продукта. Рынок уходит от продажи «грязного» сырья к поставке стандартизированных, сухих и чистых фракций. Правильный выбор технологии, учет климатических особенностей и грамотная интеграция в цикл водоочистки позволяют снизить себестоимость продукции на 15–20% и открыть доступ к премиальным сегментам рынка.
Не позволяйте ошибкам в проектировании стоить вам прибыли. Опирайтесь на данные, требуйте гарантий и выбирайте партнеров с подтвержденным опытом.
Если вы готовы обсудить техническое задание для вашего карьера или хотите получить расчет окупаемости конкретной конфигурации, наши инженеры готовы провести бесплатный аудит вашего сырья.
Свяжитесь с нами сегодня для получения коммерческого предложения и консультации по выбору оптимальной схемы промывки.
Для более глубокого изучения темы рекомендуем ознакомиться с нашими материалами: технологические линии для карьеров и системы рециркуляции воды.